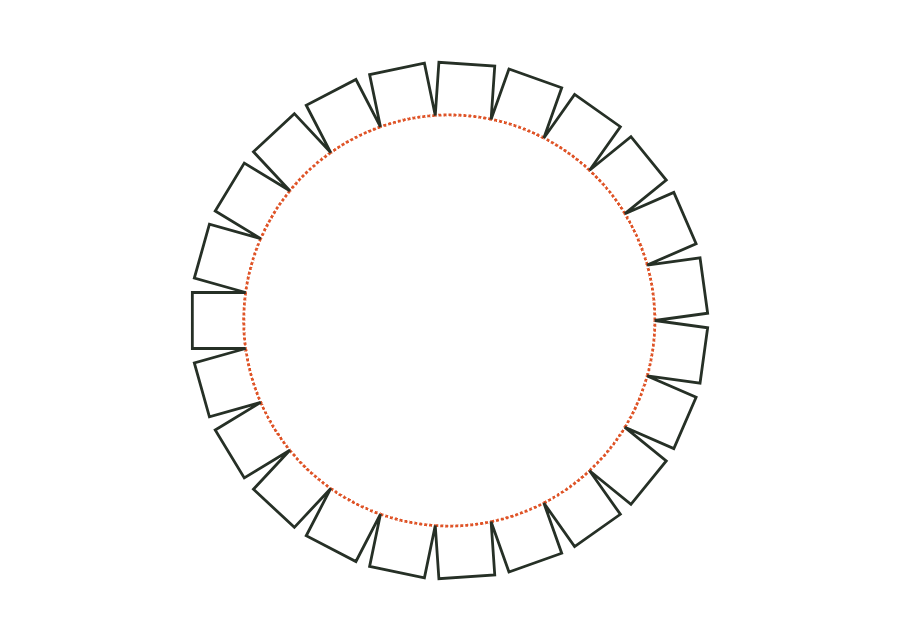
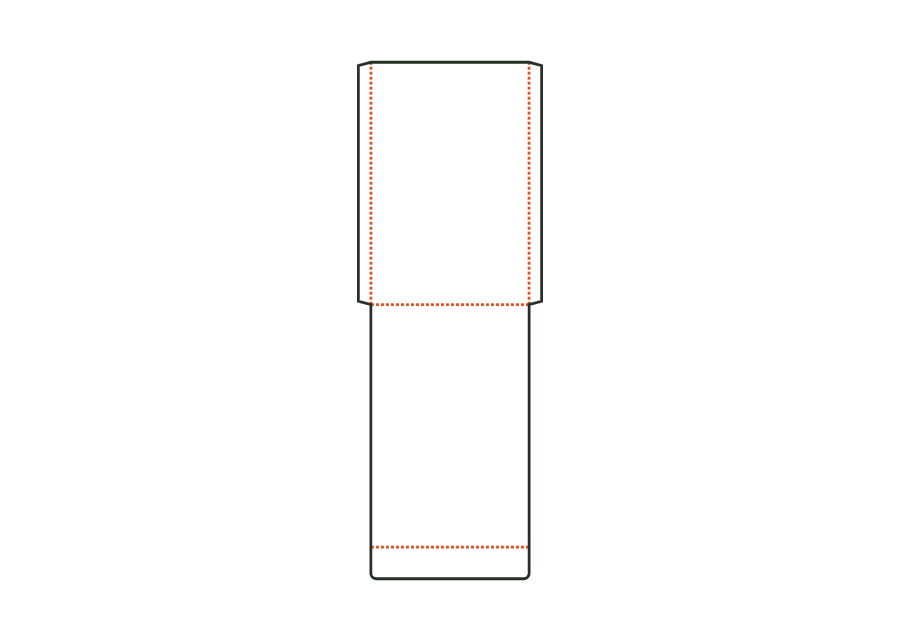上方摺入邊
上緣外的條帶,向紙筒內翻摺;罐體須關閉。
 JetDieline
紙筒與紙袋 / JETDIELINE
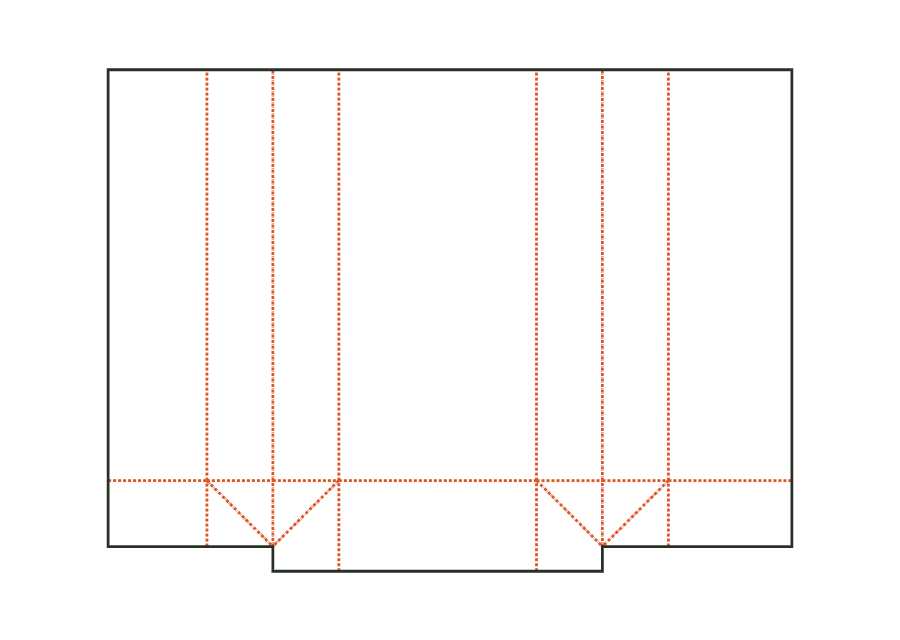
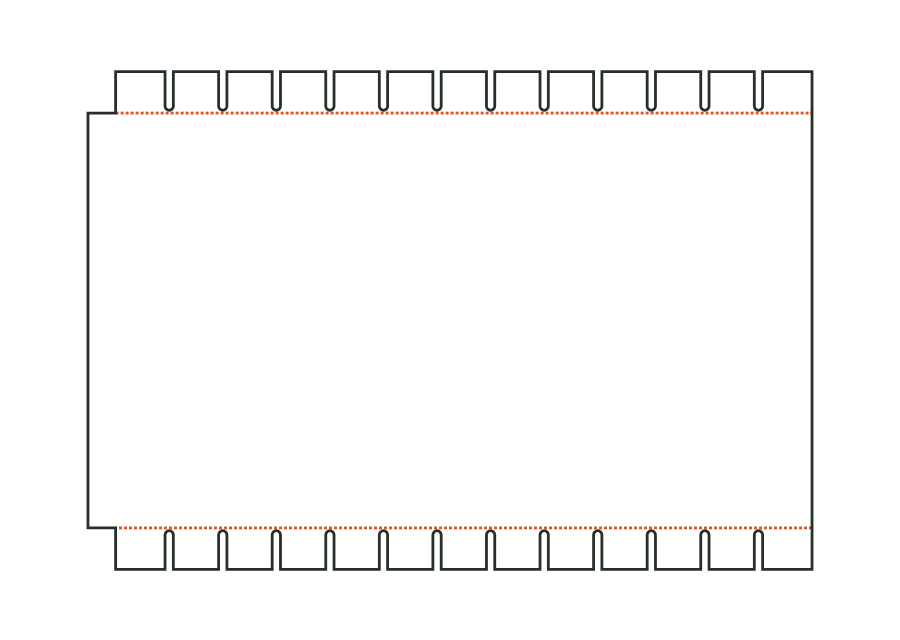
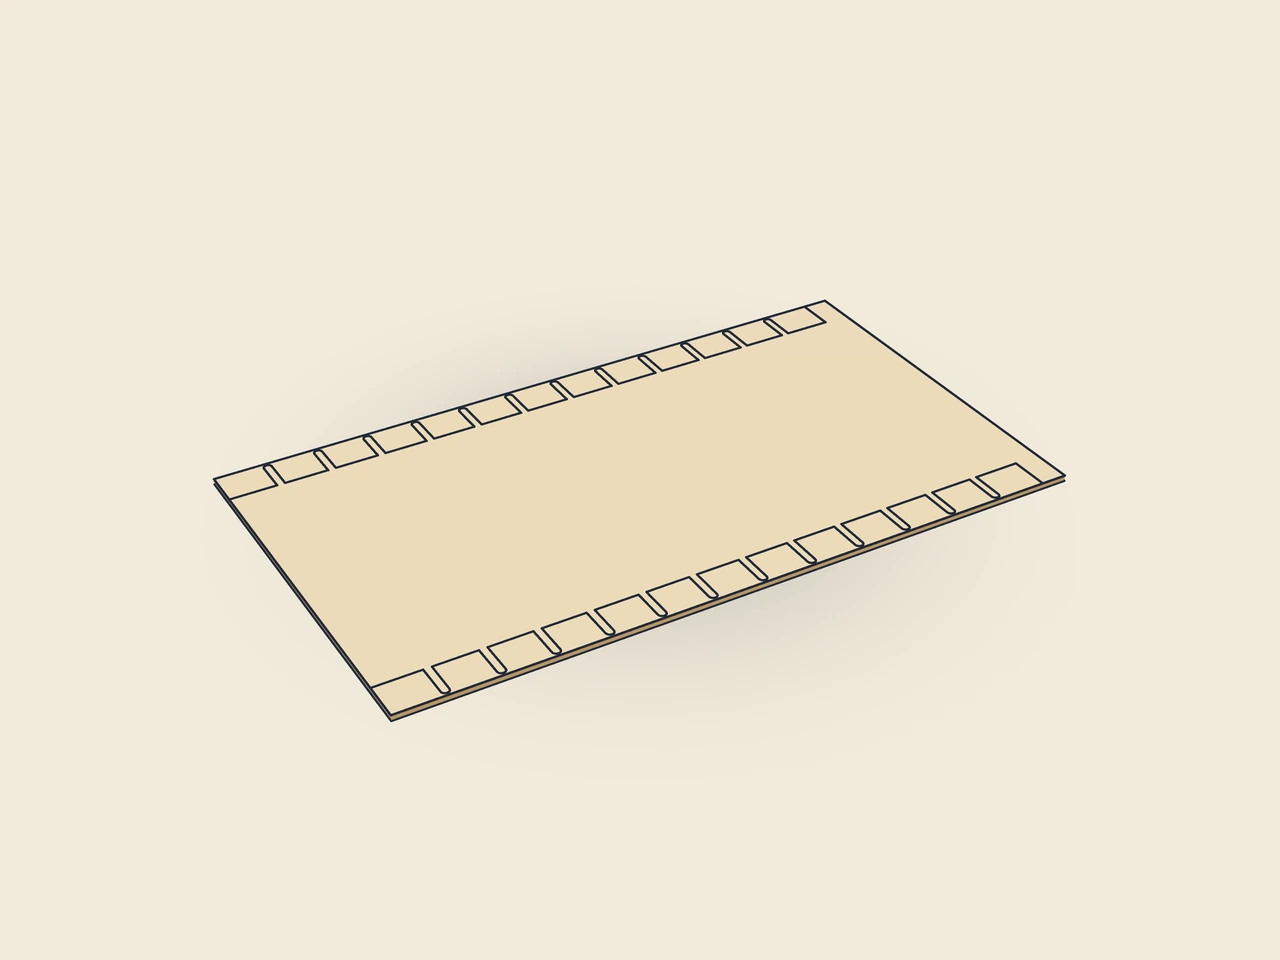
依直徑或周長、高度及重疊量計算環繞裱紙。紙筒增加帶切縫的摺入邊;罐體可關閉兩者。圖樣顯示初始值的展開圖,不是完成罐體,也不代表配合度已確認。
拖曳以旋轉
03 / 紙盒
簡化的展示模型,不含材料厚度,非按比例繪製。
此瀏覽器無法使用 3D 檢視。圖片顯示摺疊後的形狀。
tube.wrap周長考慮中性層:π ×(直徑 + 材料厚度),再加重疊量。上下摺入邊位於本體高度之外。切縫把條帶分成襟片;壓痕前保留連續連接邊料。標稱襟片寬度決定取整數的襟片數。
起始黏合區與背面塗膠,沿本體一條母線放置裱紙起始邊,拉緊包覆本體,再將末端覆黏於起始邊。沿壓痕預折摺入邊,再翻入紙筒內。
使用預定材料製作樣品,測試配合、摺疊與封口。材料厚度、紙紋方向及加工方式請與印刷廠確認。
外尺寸
這些尺寸描述的是預覽範例,並非固定包裝尺寸。應用程式會依您的尺寸重新計算刀模展開圖。
上緣外的條帶,向紙筒內翻摺;罐體須關閉。
下緣外的條帶,向紙筒內翻摺;罐體須關閉。
自壓痕起的摺入邊寬度;跨過紙筒壁伸入內側。
摺入邊切縫間距;襟片數量依周長取整數。
展開圖除本體直徑外,亦考慮中性層的材料厚度,再加黏合重疊量。長度僅為 π × 直徑的矩形會漏掉這兩部分。將計算裱紙與實際本體比較,並以樣品檢查接縫位置。
關閉上方摺入邊及下方摺入邊,相應帶切縫條帶便從展開圖移除。本體高度與重疊量仍為輸入尺寸。紙筒亦可只摺入一側邊。依紙筒結構決定,並與生產夥伴檢查保留邊緣。
所需襟片寬度須分配於閉合圓周,因此模型計算整數襟片數並相應分配切縫。實際寬度可能偏離標稱值。壓痕前的連接邊料使摺入邊保持相連;測試襟片在內側是否出現妨礙性的重疊。